Ponieważ przezroczyste etykiety samoprzylepne stają się coraz bardziej powszechne w kosmetykach, napojach, żywności i środkach farmaceutycznych, drukarki etykiet stają w obliczu upartej rzeczywistości: przezroczysta folia jest znacznie mniej wybaczająca niż biały papier. Ponieważ samo podłoże jest przezroczyste, przyczepność atramentu jest słabsza, błędy rejestracji wielowarstwowej są bardzo widoczne, a nawet niewielka niewspółosiowość może spowodować przezroczyste przerwy, halo lub rozmyte krawędzie.
Standardowa kombinacja produkcyjna — cztery kolory CMYK, kolory dodatkowe Pantone i dolna warstwa białego atramentu — stała się podstawą branży. Jednak zgodnie ze skonsolidowanymi standardami produkcji i przygotowalni, prawdziwa bitwa toczy się na białej płycie i strategii zalewkowania. Wytyczne sugerują, że przezroczyste etykiety nie są problemem przede wszystkim koloru, ale problemu białego atramentu i rejestracji.
DlaXinsenprzezroczyste etykiety samoprzylepne, pliki powinny być w formacie CMYK, rozdzielczości 300 dpi oraz w formacie wektorowym. Obrazy RGB nie powinny być wysyłane bezpośrednio do prasy. Elementy czterokolorowe, kolorowe i z białym tuszem należy umieścić na oddzielnych warstwach dodatkowych, zwykle nazywanych CMYK, Punktowy, Biały i Die Line. Biała warstwa jest zwykle ustawiana jako oddzielny kolor dodatkowy i wypełniona 100% K, aby można było szybko zidentyfikować płytkę; nie należy go łączyć z kanałami CMYK.
Całkowite pokrycie atramentem CMYK powinno pozostać na poziomie 280% lub niższym. Ciężkie stosy atramentu schną powoli na przezroczystej folii, zwiększając ryzyko blokowania, rozmazywania kolorów i zarysowań. Jednolita czerń powinna dotyczyć tylko K100, a nie czterokolorowej czarnej wersji.
Kolory dodatkowe są niezbędne w przypadku kolorów markowych, bloków o wysokim nasyceniu, metalików i fluorescencji. Powinny znajdować się powyżej CMYK, podczas gdy biała podstawa pozostaje na dole. W przypadku folii PET druk fleksograficzny często wymaga podkładu, a cyfrowy druk UV powinien wykorzystywać atramenty UV specyficzne dla danej folii. W przeciwnym razie atramenty białe i kolorowe mogą odklejać się na dużych obszarach. Cienki PVC łatwo się rozciąga i powoduje problemy z pasowaniem, dlatego preferowany jest sztywny PET.
Warstwę białego tuszu można zadrukować na dwa sposoby. Powszechną metodą jest poddruk biały: najpierw na folii drukowany jest kolor biały, następnie na wierzch nakładane są kolory CMYK i kolory dodatkowe. Blokuje to kolor butelki lub pojemnika i utrzymuje nasycenie kolorów. Jest szeroko stosowany w etykietach żywności i codziennych etykietach chemicznych. Drugą metodą jest nadruk biały, w którym biel jest drukowana lokalnie po kolorowych tuszach, tworząc półprzezroczyste gradienty lub puste wzory. Stosowany jest głównie w kosmetykach z najwyższej półki.
Biała płyta musi zostać rozszerzona lub uwięziona, ponieważ druk wielowarstwowy ma normalną tolerancję pasowania około ± 0,1 mm. Jeśli biała płyta ma dokładnie taki sam rozmiar jak górna grafika, wszelkie przesunięcia tworzą przezroczystą białą krawędź, czyli aureolę. Biała podstawa wszystkich grafik, logo i bloków kolorów dodatkowych powinna być rozszerzona na zewnątrz o 0,1–0,2 mm. Mały tekst i cienkie linie o grubości 0,3 mm lub mniejszej należy powiększyć o 0,2 mm. Jeśli nie zostaną rozwinięte, mogą pęknąć, pokazać białe luki lub wyglądać na rozmazane.
W przypadku obszarów, które muszą pozostać całkowicie przezroczyste, białą płytkę należy całkowicie wybić, bez pozostałości białego atramentu. Kody QR i kody kreskowe wymagają szczególnej uwagi: ich biała podstawa powinna wystawać na około 1 mm wokół kodu, z pełną cichą strefą. Bez białej podstawy na przezroczystej folii skanowanie może się nie powieść.
Duże, jednolite, białe obszary wymagają podzielonych na segmenty kanałów odprowadzających farbę lub rowków wentylacyjnych. Gruby biały atrament może niecałkowicie utwardzić się pod wpływem promieni UV, pozostawiając lepką powierzchnię lub powodując blokowanie tylnej strony. Ciemne kolory dodatkowe i ciemne czterokolorowe bryły powinny mieć pod spodem dwie warstwy bieli, aby zapobiec prześwitywaniu tła i szarzeniu koloru. Biały atrament nie może nigdy przedostawać się do przezroczystych obszarów, gdyż spowoduje to powstanie białej mgły, która zniszczy efekt przejrzystości.
Druk fleksograficzny i cyfrowy UV zwykle utrzymują rejestrację na poziomie około ± 0,1 mm, podczas gdy sitodruk może osiągnąć ± 0,2 mm. Drobna grafika nie powinna ściśle przylegać do granic kolorów dodatkowych; należy zarezerwować bufor 0,2 mm. Gdy ciemny kolor punktowy pokrywa obszar CMYK, plamę należy przesunąć o około 0,1 mm, aby zapobiec przepełnieniu koloru.
Standardowa kolejność druku to: podkład foliowy → tusz biały dolny z zalewkowaniem rozszerzonym → czterokolorowy CMYK → kolory spotowe Pantone → lakier lub punktowy UV → sztancowanie i przewijanie. Zabronione jest drukowanie koloru przed białym podkładem, gdyż biały tusz będzie przykrywał i zmętniał kolory.
Metalicznych i fluorescencyjnych kolorów dodatkowych nie należy nadrukowywać wieloma warstwami czterokolorowych półtonów, ponieważ kropki mogą zniszczyć efekt metaliczny lub fluorescencyjny. Jasne kolory punktowe wymagają solidnej białej podstawy; w przeciwnym razie ciemna butelka całkowicie pochłonie jasny kolor. Niski procent punktów poniżej 10% jest prawie niewidoczny na przezroczystej folii, dlatego nie zaleca się dużych gradientów światła. Obszary gradientowe powinny mieć grubszą białą podstawę. Kropki rastrowe na kolorach dodatkowych mogą również tworzyć wzory mory.
W przypadku etykiet przezroczystych minimalna wielkość tekstu powinna wynosić co najmniej 3 pkt, a linie ciągłe powinny mieć co najmniej 0,2 mm. Wszystko mniejsze może zostać złamane lub wypełnione. Cienkie czcionki i włoskowaty tekst w języku angielskim powinny być pogrubione lub mieć wewnętrzny skok wynoszący około 0,3 mm. Jasny tekst na ciemnym tle powinien mieć wewnętrzną kreskę tego samego koloru, aby zniwelować przezroczyste luki spowodowane błędami rejestracji. Wybijane litery i wzory powinny mieć odstępy co najmniej 0,5 mm; mniejsze szczeliny mogą nie zostać prawidłowo wypełnione białym tuszem i będą wyglądać na cętkowane.
Norma branżowa dotycząca rozszerzania białej płyty wynosi około 0,15 mm w przypadku zwykłej grafiki, 0,2 mm w przypadku małego tekstu i cienkich linii oraz co najmniej 0,1 mm w przypadku dużych, pełnych bloków. W przypadku odwróconych przezroczystych obszarów wytłoczeń białą płytkę należy przesunąć o około 0,1 mm, aby zapobiec rozlaniu się białego atramentu do przezroczystej strefy. Tam, gdzie kolory dodatkowe spotykają się z CMYK, należy zastosować zalewkę 0,08–0,1 mm, przy czym ciemniejszy kolor dodatkowy naciska na jaśniejszy obszar czterech kolorów.
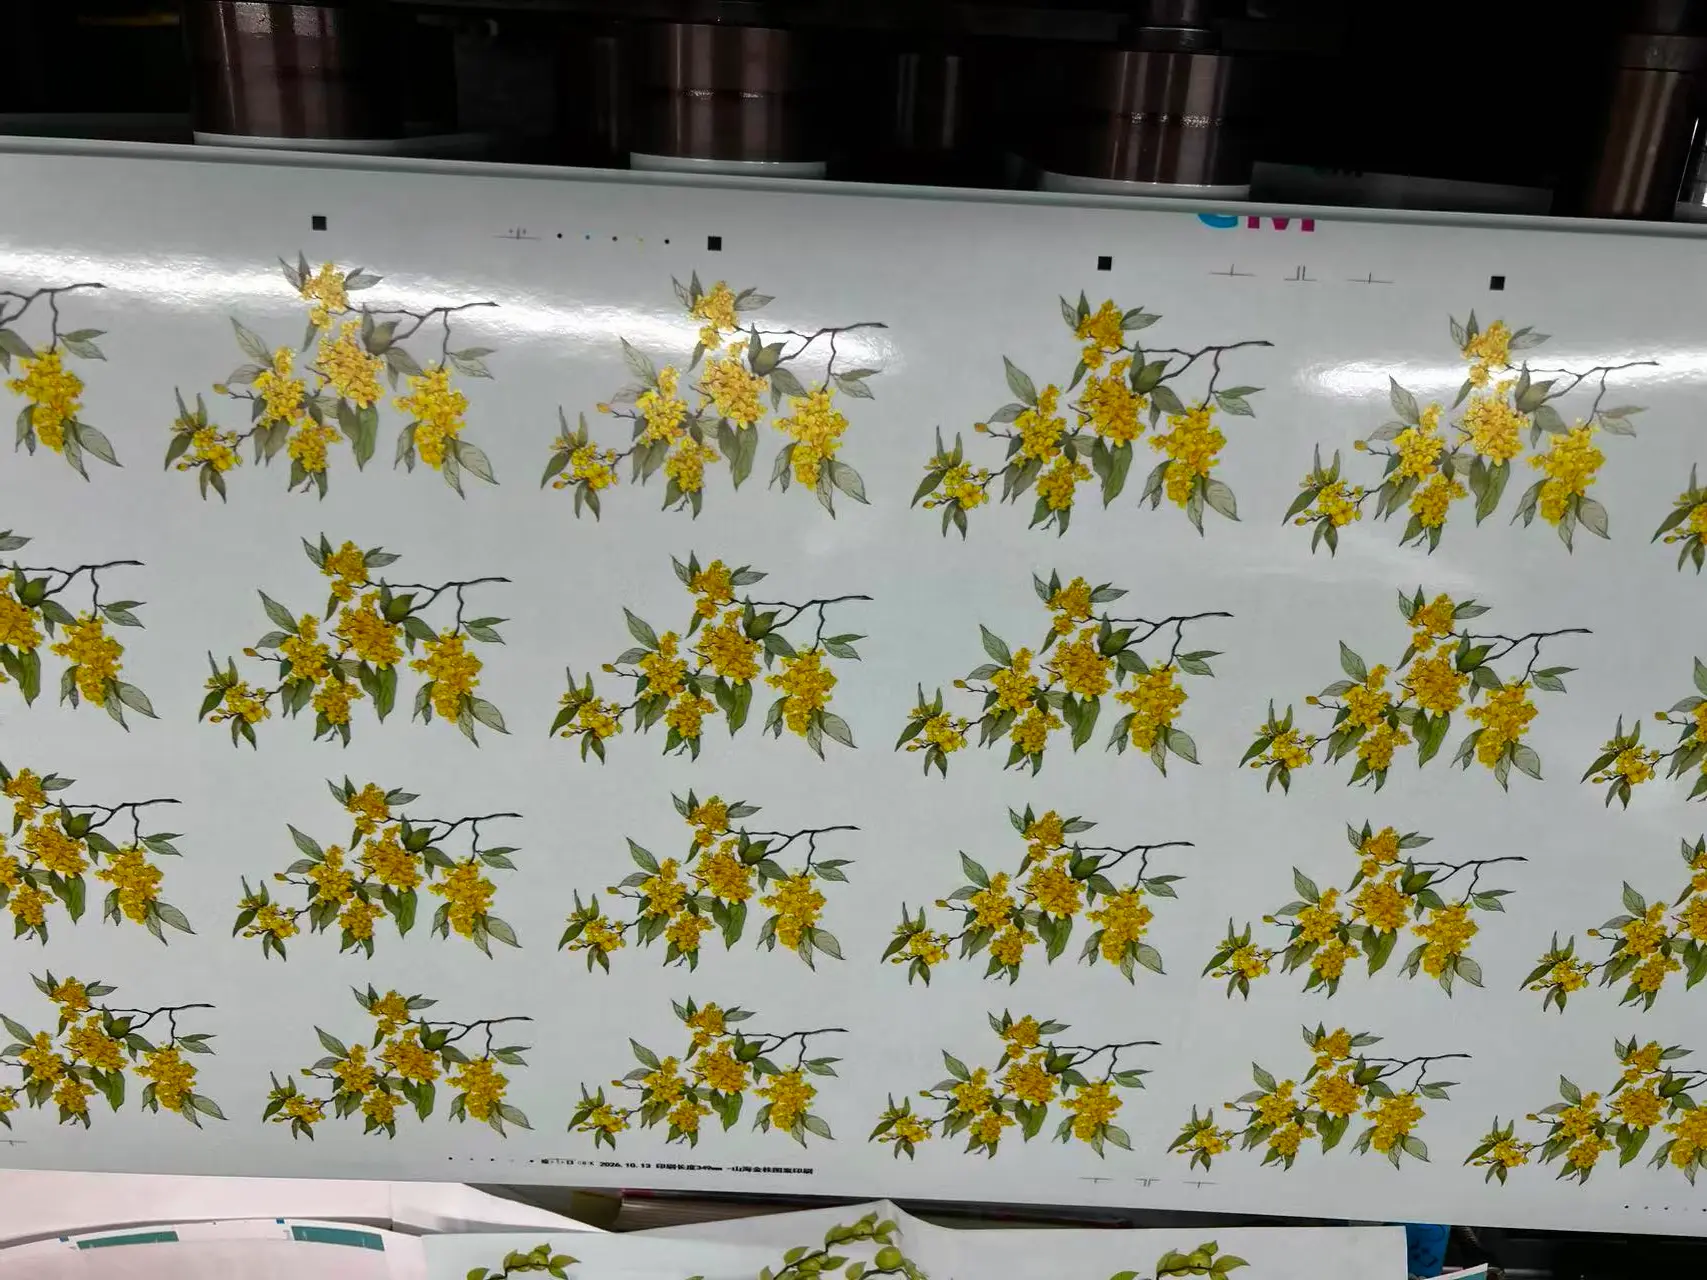
Wysokoprzezroczysty materiał PET, powszechnie stosowany w codziennych chemikaliach i napojach, zapewnia czyste odwzorowanie kolorów i silną przezroczystość podświetlenia. Jego białą płytkę można zwykle rozszerzyć o 0,15 mm, ale cienki PET łatwo się rozciąga i może powodować przesunięcie rejestracji. Miękki PVC, często używany w tanich artykułach codziennego użytku, słabo wchłania atrament i łatwo się rozciąga; jego białą płytkę należy rozszerzyć o 0,2 mm i należy unikać bardzo cienkich linii lub drobnego tekstu. Matowy przezroczysty PET osłabia nasycenie kolorów, dlatego tusze punktowe i czterokolorowe wymagają grubszej białej podstawy, z rozszerzalnością 0,2 mm i odważniejszą grafiką. Najsłabszą przyczepność atramentu charakteryzuje się elektrostatyczną przezroczystą folią PP, stosowaną do etykiet do zaklejania żywności. Wymaga specjalnego podkładu i białego tuszu, a wielowarstwowe nakładki należy minimalizować, gdyż mogą się rozwarstwiać lub odpadać.
Krótko mówiąc, drukowanie przezroczystych etykiet samoprzylepnych jest problemem systemowym. Folia, biała płyta, zalewka, kolejność farb, tolerancja pasowania i projekt muszą być zaplanowane razem. Wraz ze wzrostem liczby przezroczystych opakowań drukarki i marki, które opanują te ukryte zasady, mogą zyskać widoczną przewagę na półce.